

明明洗得很干净,烘干出炉却是一片片顽固水斑、白迹,良率直接跳水?很多产线排查一圈洗剂,问题反而出在最不起眼的纯水漂洗与烘干环节。
想要彻底告别表面残留,立刻核对这 4 个关键工艺细节:
产线常以为装了纯水机就万事大吉。末道漂洗对水质要求极高,若电导率持续高于5 μS/cm(精密器件需 < 1 μS/cm),水蒸发后溶解的钙镁离子与微量硅化物就会就地析出,形成难以擦拭的白痕。
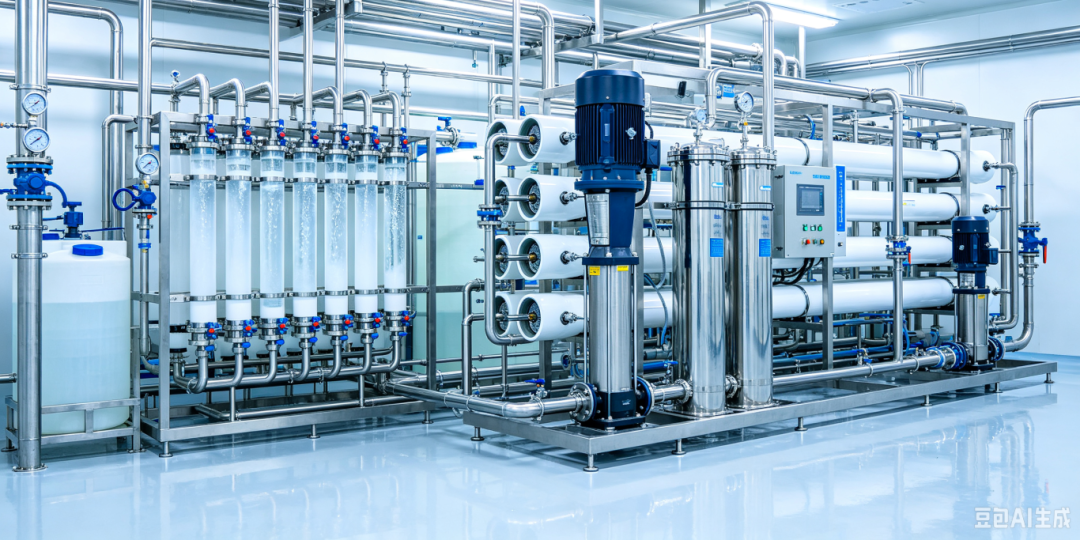
单槽静止漂洗无异于自欺欺人。没有采用多级逆流溢流,清洗剂就会被工件不断带入末道水槽,浓度累积。工件出槽时挂着的不是纯水,而是稀释后的清洗残液。
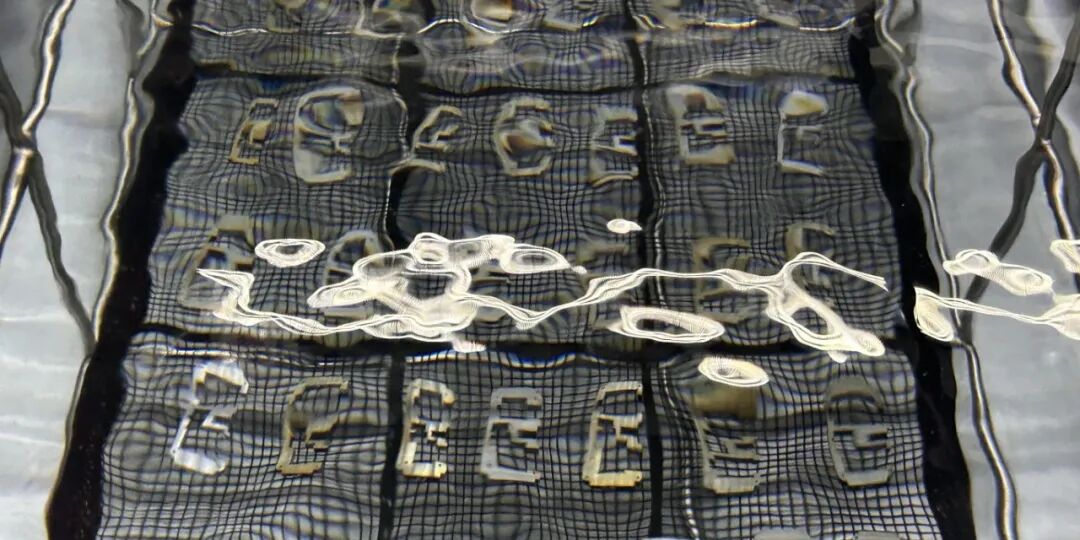
工件从最后一道热水槽或慢拉槽提出时,速度必须极其缓慢且匀速(建议 2–5 mm/s)。利用表面张力(马拉高尼效应/毛细作用)让液膜完整脱落。提拉太快会拉断液膜,产生大量微小液滴,成为水斑温床。
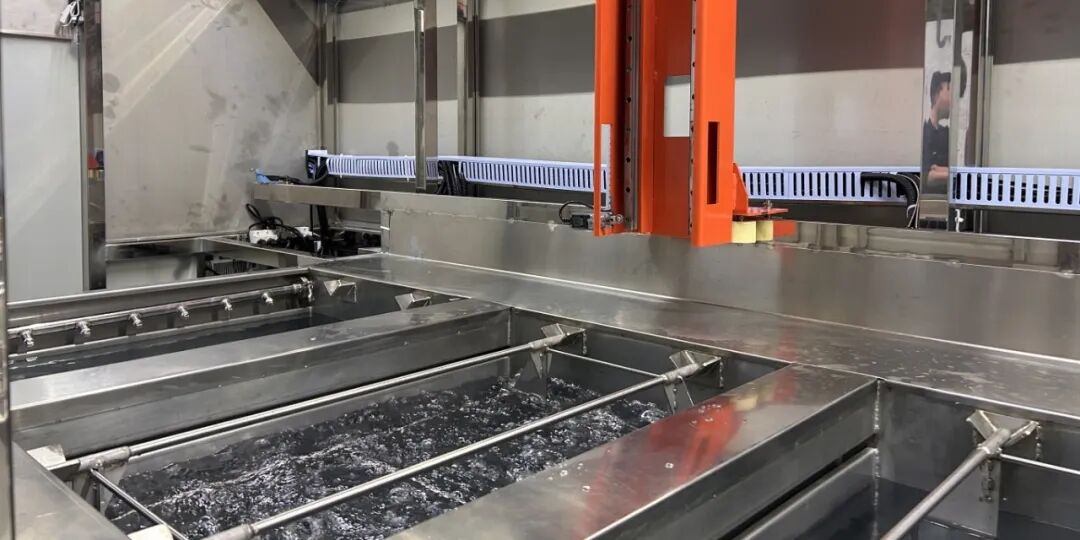
水滴在表面受暴热快速蒸发,边缘溶质析出会形成经典的“咖啡环效应”。
正确做法是:先利用风切或甩干切除 90% 以上明水,烘干段采用阶梯升温或热风循环,让残余水汽平稳挥发,绝不给水滴原地烧干析出的机会。
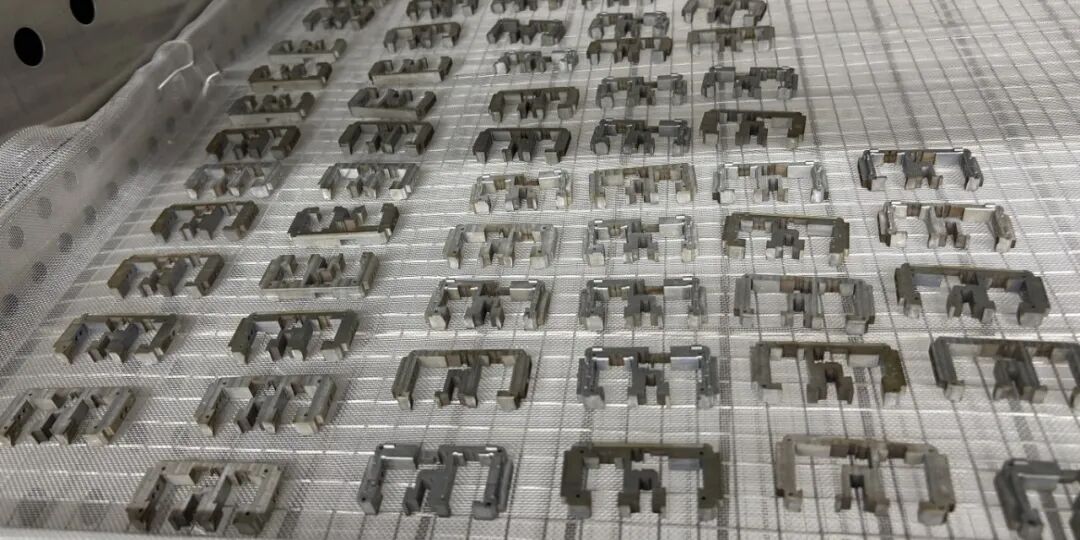
水斑从来不是偶发,而是工艺参数失衡的必然结果。照着清单逐一优化水质、溢流机制与控水动作,用低成本细节让产线良率稳步提升。