

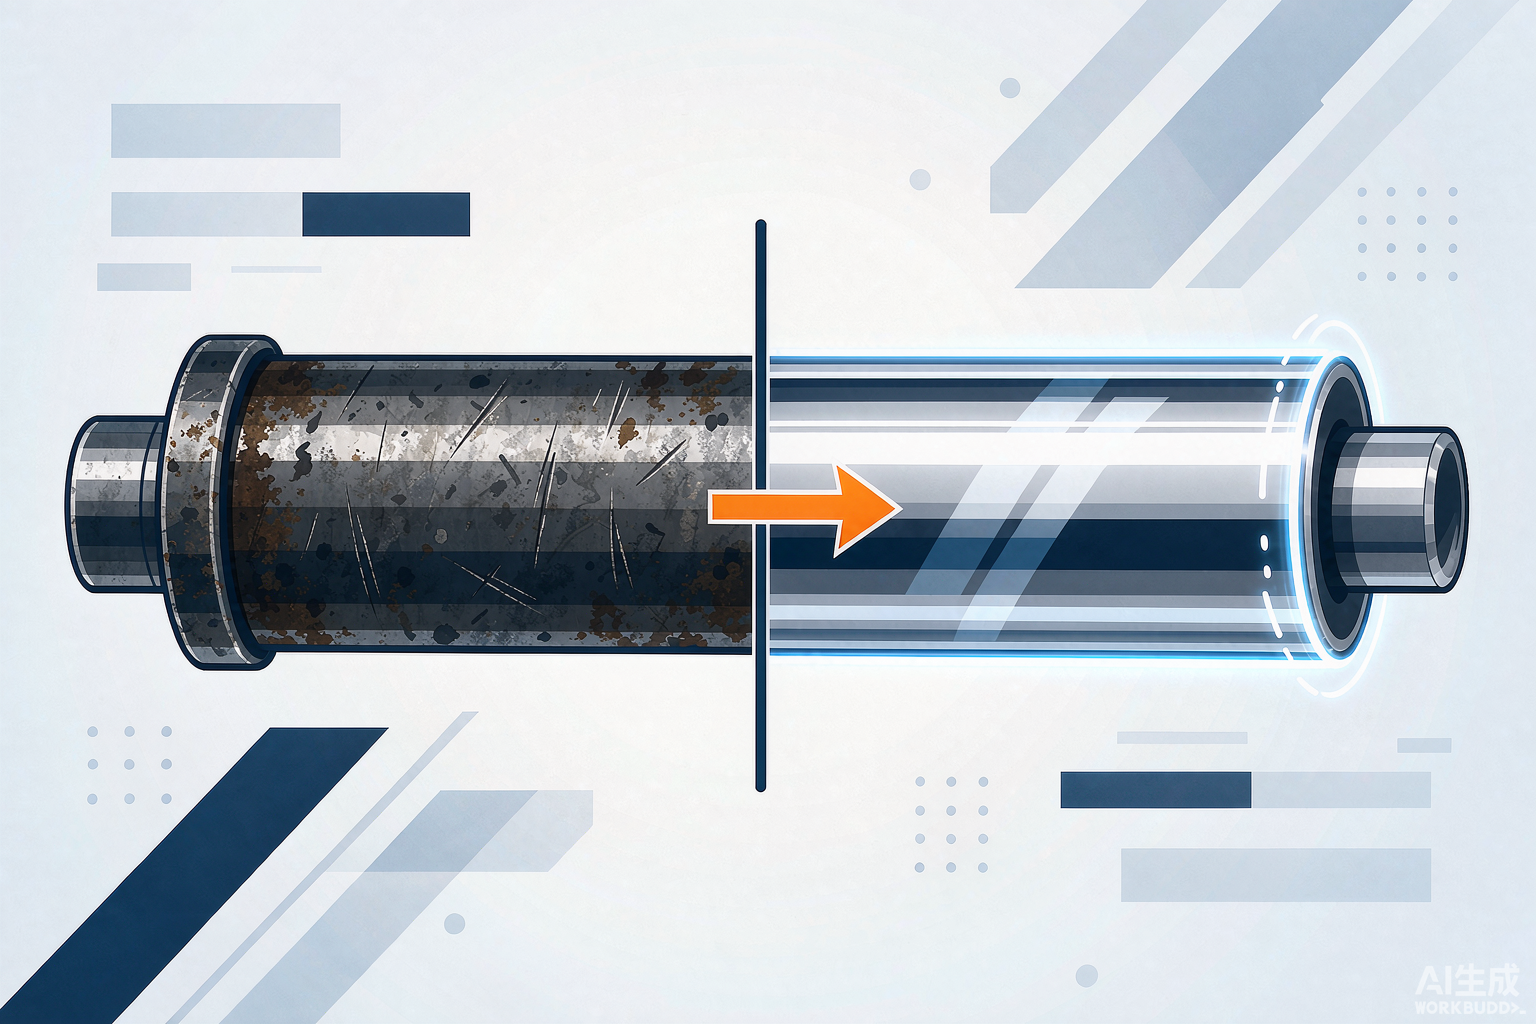
一根精密轴芯的轴承位磨了 0.05mm,设备停线等着换新——新件要重新下单加工,周期几周,成本是原价的几倍。很多机加客户不知道,这类问题不用换件,用镀硬铬加精磨就能救回来。镀硬铬是机加行业里”修复价值”最高的工艺之一,但也是最容易用错的工艺之一。今天把它讲透:什么件该镀、怎么用、下单前要确认什么。
PART 01 镀硬铬的三大用途
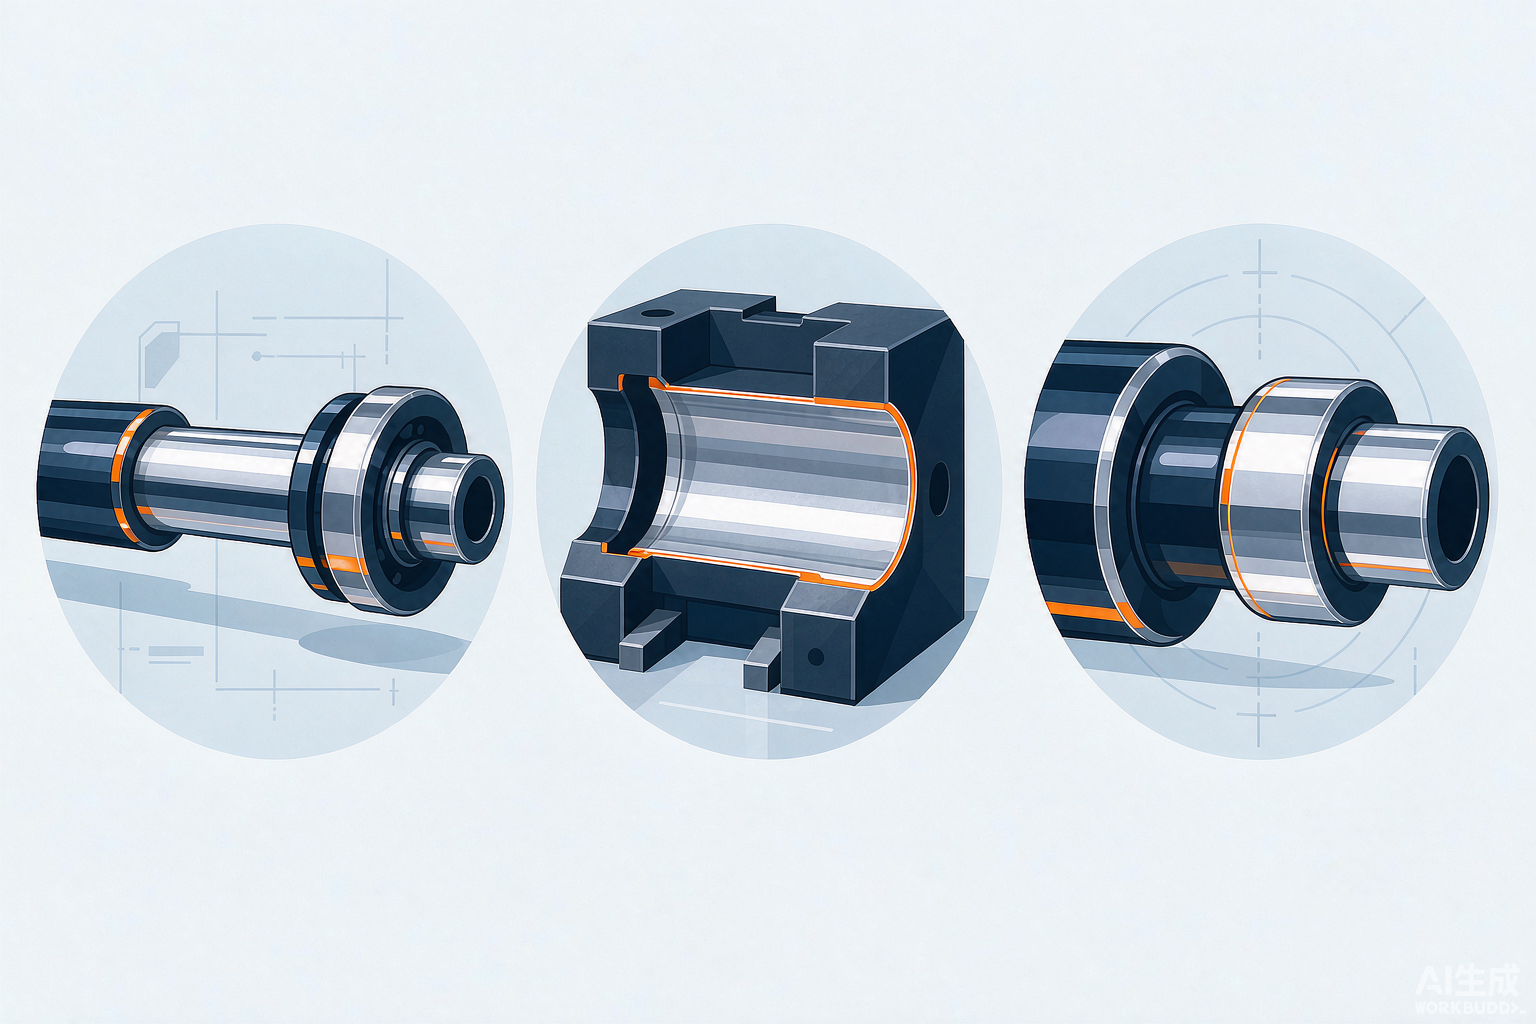
用途一:磨损件的尺寸恢复。轴颈、轴承位、导轨面磨损超差后,镀上一层铬把尺寸”补”回来,再精磨到图纸要求。修一次的费用通常只有换新件的几分之一,交期也从几周缩短到几天——对停线损失大的设备尤其划算。
用途二:新件的耐磨强化。液压油缸活塞杆、滑动配合的轴类,出厂前在关键面镀硬铬,表面硬度大幅提升、摩擦系数低,配合寿命成倍延长。这是”预防性”用法,比坏了再修省得多。
用途三:模具的防磨防粘。模具型腔、滑块、顶针等反复摩擦、反复接触高温料的部位,镀硬铬既能抗磨损,又能降低粘料、拉伤的风险,脱模更顺、产品外观更稳。
PART 02 硬度和耐磨,数据怎么读
镀硬铬层的显微硬度通常在 HV 800~1000 以上,显著高于调质钢和常规渗氮处理的表面,而且摩擦系数低、钝化稳定性好——这就是它”又硬又滑,适配耐磨工况”的底气。
但有几个数据要读准:
- 硬铬的优势在”滑动摩擦”:和淬火钢对磨、和软材料配合,铬面表现好;承受冲击载荷的场合,要评估基体和镀层的匹配;
- 和化学镍怎么选:形状复杂、要均匀镀层的,化学镍占优;面磨损大、载荷重的平面和轴类,硬铬占优。两者不冲突,按工况选;
- 镀层厚度有合理区间:功能性镀层常见 0.02~0.3mm,修复类可以更厚。不是越厚越好——厚度增加,镀后精磨的量和应力风险都跟着涨。
PART 03 工艺路线:镀和磨是”接力”,不是二选一
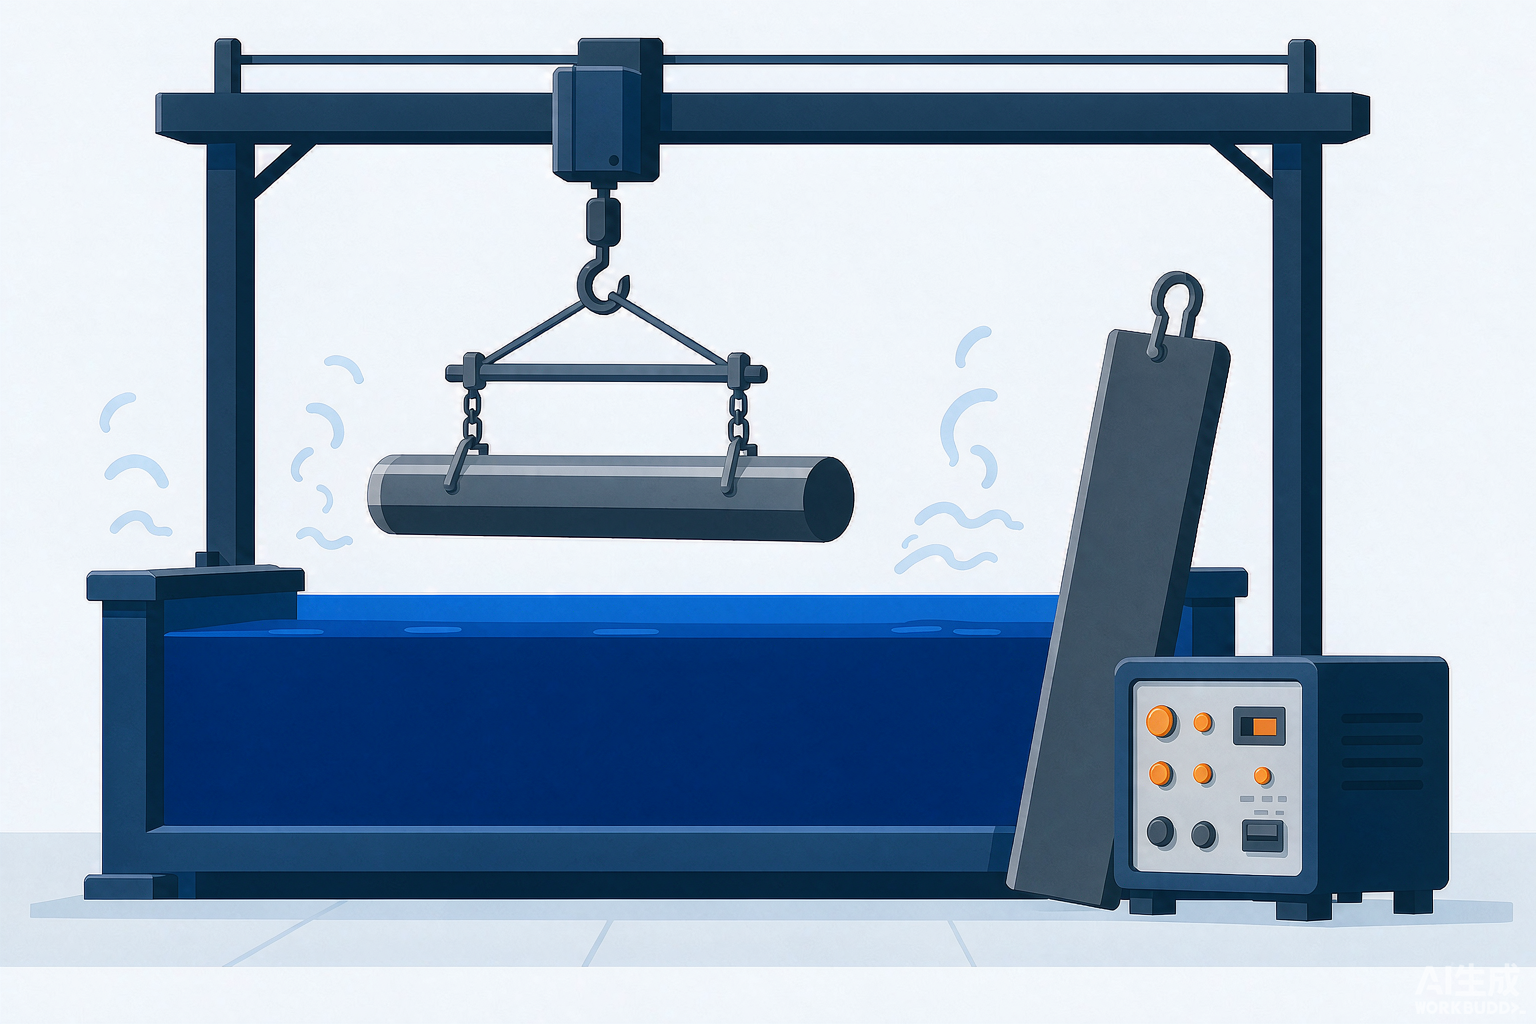
镀硬铬和机加的关系,比任何镀种都紧密。标准的路线是:机加预留 → 镀硬铬 → 精磨到位。
铬层沉积后表面状态和厚度均匀性,达不到直接当配合面用的程度,必须留出精磨余量。所以尺寸怎么留,是双方最容易出分歧的地方:镀前尺寸、目标镀层厚度、镀后精磨量,三方要在图纸或工艺文件上算清楚,而不是”镀厚点再磨掉”一句话带过——磨多了镀层不够硬,磨少了尺寸超差,两头都是成本。
另外提醒一点:修复件要先评估基体状态。有疲劳裂纹、局部软化的轴,直接镀铬是”治标不治本”,该先探伤、先修复基体,再上镀。
PART 04 环保合规:一个绕不开的趋势
- 出口产品先确认目标市场的法规要求,六价铬镀层有没有对应的授权 / 豁免空间;
- 配套商审核(尤其航空、汽车客户)会审查表处环节的环保合规,供应商的资质和处理能力要提前核;
- 新设计在选工艺时,把”未来法规风险”作为一项评估因素,避免设计刚定型、工艺被淘汰。
✅ 镀硬铬下单前确认这 4 项
- 1. 用途说清:新件强化还是磨损修复?修复件注明磨损量和基体状态;
- 2. 镀前尺寸、目标铬层厚度、镀后精磨量三方核对,落在工艺文件上;
- 3. 关键配合面的硬度、粗糙度要求写进图纸,别只写”镀铬”;
- 4. 出口或配套审核的,提前确认六价铬合规路径。
镀硬铬不是”加一层硬东西”这么简单——用得对,它是成本最低的延寿手段;用得糙,磨白的是双方的利润。把尺寸链和工艺路线提前对齐,这根轴才能真正”再战三年”。