

很多客户觉得,屏蔽罩、精密冲压件、微型轴芯这类小零件,”就是过一遍镀层,能有多难”。但这类订单恰恰是返工重灾区:一批精密端子镀镍回来,卡扣位置超了几个微米,装不进底座;一组屏蔽罩镀完弹力不对,压合力全变了。精密小件的表面处理,难的不是”镀上”,是每个尺寸都被膜层动了微米级的手脚之后,还能装得上、用得住。今天把这类订单的风险点一次讲清。

PART 01 这类件的三个天然难点
难点一:镀层厚度直接吃公差。精密件的配合公差常常只有 ±0.02mm 量级,而单边 5~8μm 的镀层,就占掉了公差带的四分之一甚至一半。普通件镀厚一点无所谓,精密件镀厚就是装配干涉。所以精密件下单时,膜厚必须和公差一起核算——预留多少、镀到多少、哪些面要局部保护,都要在图纸上说清。
难点二:微变形。薄壁屏蔽罩、细长轴芯、异形端子,刚性差。散装磕碰、挂具夹持力不当、烘烤温度不均,都会带来肉眼看不见的翘曲变形。装夹点选在非功能面、支撑点避开关键尺寸,是这类件的基本功。
难点三:膜厚一致性。精密件的膜厚要求往往是”范围值”(如 3~5μm),不是”不低于”就行。几万件的批量,膜厚散布控制不住,功能表现就不稳——导电、压合、插拔寿命都和膜厚直接挂钩。
PART 02 工装决定良率:精密件不适合”滚着镀”
同样是小件,处理方式不同,是两个质量等级:
- 散装滚镀:效率高、成本低,但零件互相磕碰、堆叠遮挡,膜厚均匀性差,还容易变形——精密件原则上不建议滚镀;
- 定制工装 / 挂具散镀:按零件形状设计支撑点和接触位置,一件一件分开固定,互不接触,电流分布均匀,膜厚一致,形状有保障,这是精密小件的标准处理方式;
- 局部保护:关键配合尺寸不允许有镀层的,用屏蔽塞、屏蔽夹具做局部保护,或者按”镀后机加”的工艺路线预留精加工余量。

PART 03 高强度精密件:除氢仍然是必选项
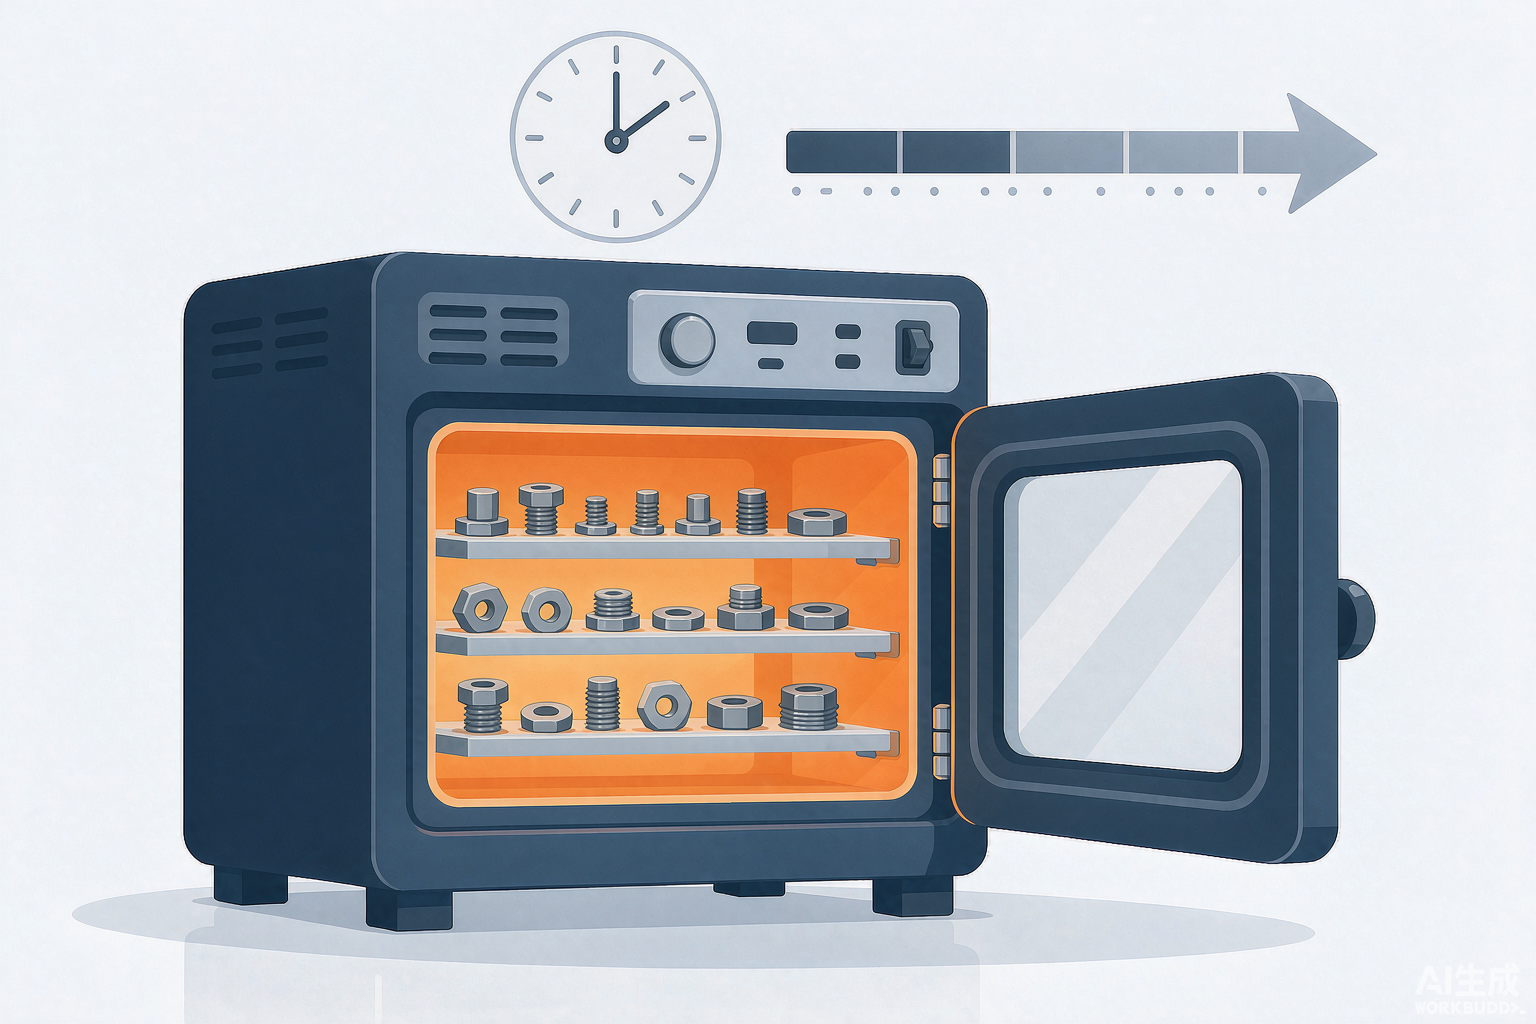
不少精密小件用的是高强度材料(抗拉强度 1000MPa 以上、硬度 32HRC 以上)。这类件经过酸洗和电镀,除氢烘烤是必选项,不是可选项。行业通行做法:
- 镀后尽快进炉——搁置时间越长,氢越往缺陷处聚集,越难驱除;
- 典型烘烤条件为 190~220℃ 保温 4~24 小时,按图纸和标准执行;
- 除氢安排在钝化之前做,效果才可靠。
值得注意的一点:精密件的烘烤温度要和材料的稳定性一起评估——薄壁件、有时效硬度要求的材料,烘烤制度不当会引入新的变形或性能变化,这不是简单套一个温度时间的事。
PART 04 精密件的抽检,先约好”测哪里”
- 约定测量基准:镀后尺寸测哪个面、以哪个基准判定,图纸或样品上标注清楚——同一件零件,测峰和测谷能差出一个公差带;
- 按 AQL 抽样标准约定(如 GB/T 2828.1 / ISO 2859),明确检验水平和接收质量限,写入订单或质量协议;
- 明确检验项目:外观、膜厚、盐雾、镀后关键尺寸(配影像仪或专用量具),一项项列出来,不要笼统写”按国标”;
- 装配验证前移:首批加做试装,把”装得上、功能合格”变成验收项之一,比事后扯皮划算得多。
✅ 精密小件下单前确认这 5 项
- 1. 关键尺寸公差与膜厚的匹配核算——谁占公差、占多少,图纸上写清;
- 2. 不允许镀层的面,注明局部保护要求或镀后机加路线;
- 3. 处理方式:明确要求定制工装挂镀,禁用滚镀(如适用);
- 4. 材料强度等级——高强件注明必须除氢,敏感材料注明烘烤限制;
- 5. 测量基准 + 抽样标准 + 检验项目清单,随订单一并确认。
精密小件的价值就在那几个微米上。表面处理做得好,是帮您把这微米级的要求稳定交付出来;做不好,前面的精密加工就白做了。这几个细节管住,小件订单才能真正做到省心。